
Hỗ trợ miễn phí


 Ống công nghiệp
Dây phun cát: Cấu tạo, kích thước, áp suất, độ bền
Giá: Liên hệ
Dây phun cát là phụ kiện dẫn khí nén và vật liệu phun từ thiết bị đến béc, cần có khả năng chịu áp lực, ma sát và điều kiện làm việc công nghiệp.
Hỗ Trợ Trực Tuyến:
0942.267.620
(Mở cửa cả Thứ Bảy và Chủ Nhật)
0942.267.620
(Mở cửa cả Thứ Bảy và Chủ Nhật)
Dây phun cát là phụ kiện dẫn khí nén và vật liệu phun từ thiết bị đến béc, cần có khả năng chịu áp lực, ma sát và điều kiện làm việc công nghiệp. Nội dung từ Công Nghiệp 365 giúp bạn tìm hiểu cấu tạo, kích thước, cách kết nối, tiêu chí lựa chọn và bảo dưỡng dây phù hợp.
Cấu tạo chi tiết của dây phun cát chuyên dụng
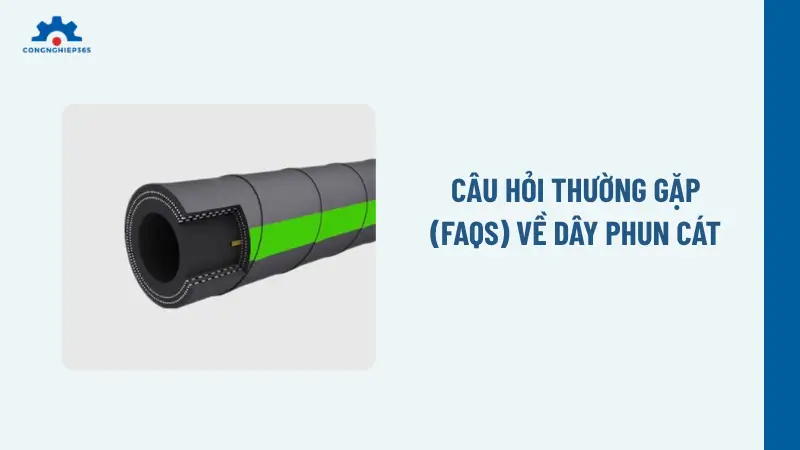
Dây phun cát chứa lớp cao su gia cường, đảm bảo khả năng vận hành bền bỉ dưới cường độ cao. Chức năng chính của ống là dẫn hỗn hợp khí nén và hạt mài từ cối phun ra đầu béc. Cấu tạo cơ bản được chia thành ba lớp kỹ thuật chuyên biệt.
- Lớp trong cùng: Dây phun cát có cấu tạo lớp trong cùng bằng cao su đặc biệt. Khi vận hành, cát kỹ thuật tạo ma sát lên lớp trong cùng với tốc độ cực lớn. Vật liệu cao su chuyên dụng giúp thành ống chống lại sự mài mòn liên tục này. Lực ma sát tác động lên thành ống rất mạnh, nếu dùng ống nhựa thông thường sẽ bị thủng chỉ sau vài phút.
- Lớp gia cường: Sợi bố vải gia cố độ bền cho dây phun cát. Tùy thuộc vào thiết kế, dây phun cát có cấu tạo lớp gia cường bằng sợi bố vải hoặc cốt thép đan chéo. Thiết kế này giúp ống cao su chịu lực phun cát không bị phình, gập hay biến dạng dưới lực đẩy mạnh.
- Lớp vỏ ngoài: Dây phun cát có cấu tạo lớp vỏ ngoài bằng cao su SBR chống tĩnh điện. Lớp vỏ bọc bề mặt ngoài dây dẫn nhằm bảo vệ cấu trúc bên trong khỏi tác động môi trường. Lớp vỏ ngoài ngăn ngừa hiện tượng tĩnh điện sinh ra khi các hạt mài ma sát ở tốc độ cao. Dây phun cát được làm từ cao su SBR là một tiêu chuẩn an toàn bắt buộc tại các nhà máy.
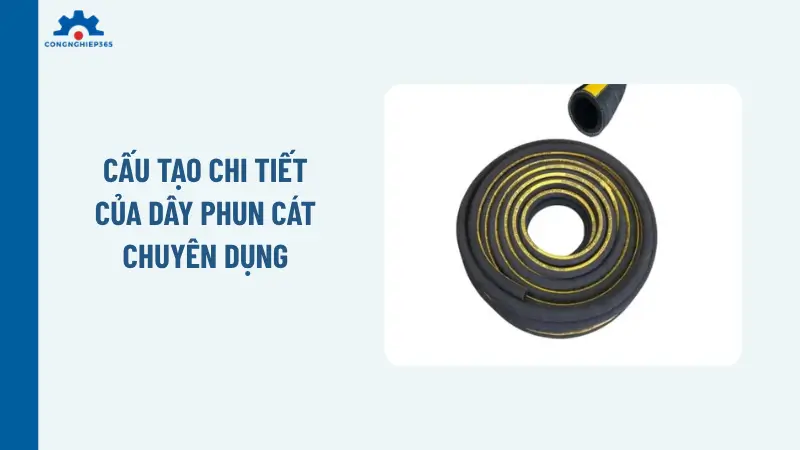
Công Nghiệp 365 rất thích sử dụng các dòng ống có lớp gia cường đan chéo dày đặc vì nó mang lại cảm giác đầm chắc khi cầm nắm, đồng thời vẫn giữ được sự linh hoạt cần thiết.
Thông số kích thước tiêu chuẩn của dây phun cát
Kích thước bao gồm đường kính trong và ngoài, quyết định lưu lượng cát và áp lực khí đi qua. Việc chọn sai đường kính sẽ làm giảm hiệu suất làm sạch bề mặt kim loại. Dưới đây là các thông số phổ biến.
| Kích thước (Phi) | Đường kính trong (ID) | Đường kính ngoài (OD) | Độ dày thành ống | Ứng dụng phổ biến |
| 13 mm (1/2 inch) | 13 mm | 27 mm | 7 mm | Tủ phun cát thủ công, chạm khắc bia mộ, làm sạch chi tiết siêu nhỏ. |
| 19 mm (3/4 inch) | 19 mm | 33 mm | 7 mm | Phun dặm vá, làm sạch diện tích nhỏ, kết hợp với cối phun dung tích mini. |
| 25 mm (1 inch) | 25 mm | 38 mm | 6.5 – 7 mm | Quy chuẩn phổ biến nhất cho thi công dân dụng và công nghiệp nhẹ, làm sạch kết cấu thép. |
| 32 mm (1 1/4 inch) | 32 mm | 48 mm | 8 mm | Thi công công nghiệp nặng, xưởng đóng tàu, làm sạch bồn bể chứa siêu lớn. |
| 38 mm (1 1/2 inch) | 38 mm | 55 mm | 8.5 mm | Dùng làm ống truyền tải chính từ máy nén khí đến cối phun hoặc cho các trạm phun công suất khổng lồ. |
Ví dụ, nếu bạn dùng cối phun dung tích nhỏ nhưng lại nối với ống phi 32, khí nén truyền tải vật liệu phun sẽ bị loãng, lực bắn ra không đủ mạnh để làm sạch gỉ sét.
Khả năng chịu áp suất và độ bền của dây phun cát
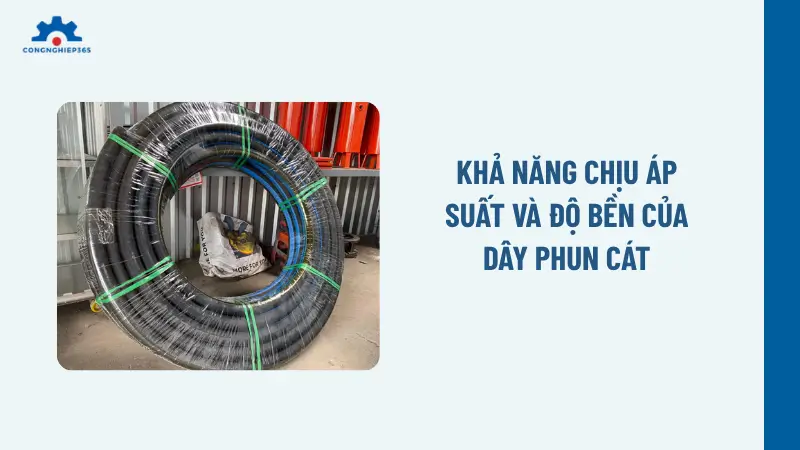
Độ bền phụ thuộc vào chất liệu cao su cấu thành nên đường ống. Để bóc tách lớp sơn cũ hay gỉ sét cứng đầu, cối phun đẩy hỗn hợp hạt mài đi với vận tốc rất cao. Máy nén khí cung cấp lực đẩy cho hạt mài. Do đó, ống dẫn phải có khả năng chịu nén tuyệt vời.
Dây phun cát có áp suất làm việc từ 4 đến 10 bar. Mức áp suất dao động từ 4 đến 10 bar hoàn toàn tương thích với hầu hết các dòng cối phun công nghiệp hiện nay. Khi hoạt động ở áp lực cao nhất, dây bắn cát chịu áp suất cao vẫn giữ nguyên tiết diện, không bị phình to.
Công Nghiệp 365 hoàn toàn không thích những loại ống dẫn rẻ tiền trôi nổi trên thị trường. Ở mức áp 8 bar, ống kém chất lượng thường cứng đơ lại, khiến thợ rất mỏi tay khi điều khiển béc phun. Một sợi dây dẫn khí nén làm sạch bề mặt chất lượng cao phải giữ được sự mềm dẻo ngay cả khi căng áp, giúp thao tác uyển chuyển hơn.
Hướng dẫn kết nối và lắp đặt an toàn dây phun cát
Hệ thống phun cát của máy phun cát là hệ thống chịu áp lực cao. Một khớp nối lỏng lẻo có thể biến sợi dây dẫn thành một vật văng quật mất kiểm soát, gây nguy hiểm tính mạng.
- Sử dụng khớp nối chuyên dụng (Claw Coupling): Khớp nối nhanh phun cát có ngàm sừng bò phải được đo vừa khít với đường kính ngoài (OD) của ống. Không dùng khớp nối tự chế hoặc chắp vá.
- Cắt phẳng đầu ống: Khi cắt dây để lắp khớp nối, vết cắt phải vuông góc 90 độ. Một vết cắt chéo sẽ tạo ra khoảng hở bên trong khớp nối, tạo dòng xoáy khiến hạt mài bào mòn chính khớp nối bằng kim loại chỉ trong vài giờ.
- Bắt ốc cố định: Các khớp nối luôn có lỗ để siết ốc. Phải đảm bảo ốc đâm xuyên qua lớp vỏ ngoài và bám chắc vào lớp gia cường bên trong, nhưng tuyệt đối không được xuyên thủng lớp lõi gây rò rỉ khí.
- Trang bị cáp an toàn (Whip Check): Luôn luôn lắp dây cáp an toàn vắt qua hai khớp nối. Nếu khớp nối bị tuột do áp suất đột ngột, cáp an toàn sẽ hãm sợi dây lại, ngăn chặn hiện tượng quật văng.
- Lắp roan cao su: Khớp nối giữa béc phun và dây dẫn phải có roan cao su đệm sát. Không để lộ phần ren kim loại bên trong đường dẫn dòng chảy hạt mài.
Tiêu chí lựa chọn dây phun cát chuẩn bạn nên biết
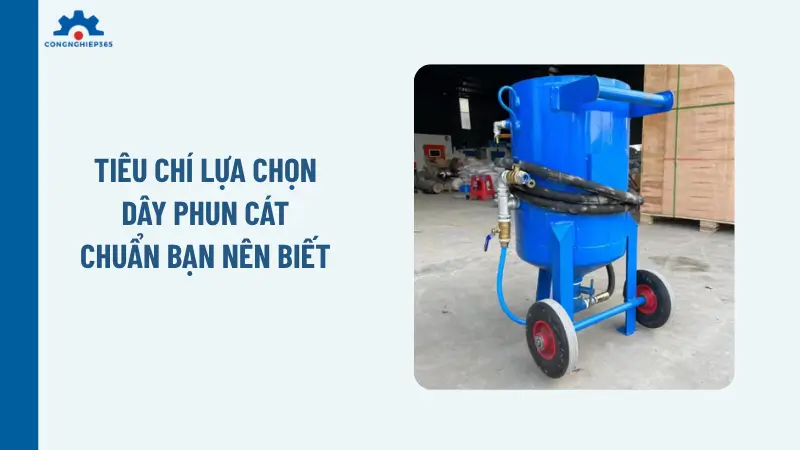
Để mua được vật tư đúng chuẩn kỹ thuật công nghiệp, bạn cần đánh giá sản phẩm qua các lăng kính sau:
- Đồng bộ với vật liệu phun: Nếu thi công phun làm sạch bằng bi thép hoặc hạt oxit nhôm định hình nhám bề mặt, bắt buộc phải chọn dây có chỉ số chống mài mòn (Abrasion loss) dưới 60mm³ (theo tiêu chuẩn DIN 53516).
- Đồng bộ thiết bị: Cối phun dung tích 200 lít phải đi kèm dây Phi 32 (1 1/4 inch). Nếu ép hệ thống lớn chạy qua dây dẫn Phi 19, hệ thống sẽ bị “nghẽn cổ chai”, làm giảm 50% hiệu suất làm việc.
- Kiểm tra tính linh hoạt: Cầm một đoạn dây dài khoảng 1 mét và thử uốn cong thành hình chữ U. Dây tốt sẽ có lực đàn hồi phản lại tay đều đặn, không xuất hiện các vết hằn gập xẹp ống.
- Thông số in nổi: Hàng chính hãng chất lượng cao luôn có dãy thông số kỹ thuật (Kích thước, Áp suất WP/BP, Tiêu chuẩn sản xuất, Ngày tháng) in nổi hoặc in viền vàng/trắng chạy dọc suốt chiều dài thân ống.
Quy trình bảo dưỡng tối ưu giúp tăng tuổi thọ sản phẩm
Việc chăm sóc vật tư không chỉ tiết kiệm chi phí mua mới mà còn loại trừ rủi ro tai nạn lao động.
- Xả khí sau ca làm việc: Khi kết thúc ngày làm việc, phải xả hết toàn bộ khí nén và hạt mài còn tồn dư trong đường ống. Cát đọng lại trong ống dưới tác động của hơi ẩm sẽ vón cục, gây tắc nghẽn hoặc tạo áp lực nổ cho lần khởi động sau.
- Kiểm tra ngoại quan hàng ngày: Dùng tay vuốt dọc theo thân dây để tìm các điểm mềm bất thường. Nếu có một đoạn dây bị mềm xèo, ọp ẹp hơn phần còn lại, đó là dấu hiệu lớp lõi cao su bên trong đã bị bào mòn gần hết. Cần cắt bỏ đoạn dây đó hoặc thay dây mới ngay lập tức.
- Xoay dây định kỳ: Hạt mài di chuyển trong ống do tác động của trọng lực thường có xu hướng mài mòn mặt đáy nhiều hơn mặt trên. Hàng tuần, nên xoay dây đi một góc 90 độ tại vị trí khớp nối cối phun để dàn đều độ mài mòn trên toàn bộ chu vi thành ống, giúp tăng tuổi thọ lên tới 25%.
- Bảo quản lưu kho: Cuộn tròn dây theo đúng bán kính tự nhiên, không gập gãy. Tránh để dây phơi trực tiếp dưới ánh nắng mặt trời gắt hoặc để gần các nguồn nhiệt, hóa chất dung môi làm lão hóa cao su bề mặt.
Câu hỏi thường gặp (FAQs) về dây phun cát
Để giúp bạn gỡ rối nhanh chóng, Công Nghiệp 365 đã tổng hợp và giải đáp ngay những câu hỏi thường gặp (FAQs) về dây phun cát được nhiều thợ kỹ thuật quan tâm nhất dưới đây.
1. Bao lâu thì nên thay ống cao su chịu lực phun cát một lần?
Tuổi thọ phụ thuộc vào tần suất sử dụng và loại vật liệu phun. Nếu bạn dùng bi thép, ống sẽ mòn nhanh hơn so với dùng cát kỹ thuật. Thông thường, nên kiểm tra định kỳ mỗi tháng và thay thế khi phát hiện thành ống mỏng đi 30%.
2. Tại sao dây dẫn hạt mài lại bị nổ khi đang làm việc?
Nguyên nhân chủ yếu do bạn sử dụng vượt quá mức áp suất cho phép (trên 10 bar) hoặc dây đã quá cũ, lớp sợi bố vải bên trong bị đứt gãy không còn khả năng giữ áp.
3. Nên mua phụ kiện máy phun cát ở đâu uy tín?
Để đảm bảo hệ thống vận hành trơn tru và an toàn tuyệt đối, bạn nên tìm đến các đơn vị cung cấp chuyên nghiệp.
4. Dây phun cát có cần chống tĩnh điện không?
Có, rất cần thiết. Ma sát tốc độ cao giữa hạt mài và thành ống sinh ra tĩnh điện, dễ gây phóng điện hoặc tia lửa nguy hiểm. Lớp vỏ bọc chống tĩnh điện giúp bảo vệ an toàn tuyệt đối cho người thợ trong suốt quá trình thi công.
5. Dây phun cát càng lớn có càng tốt không?
Không. Kích thước dây phải đồng bộ với máy nén khí và cối phun. Ống quá lớn làm loãng áp lực khí, còn ống quá nhỏ gây nghẽn hạt mài, làm giảm nghiêm trọng hiệu suất làm sạch bề mặt.
Kết luận
Sự tỉ mỉ trong việc chọn đúng kích thước đường kính, thiết lập áp suất làm việc phù hợp và tuân thủ nguyên tắc đấu nối an toàn sẽ biến dây phun cát thành trợ thủ đắc lực. Bằng cách thực hiện lịch trình xoay ống định kỳ và loại bỏ ngay các đoạn dây có dấu hiệu thoái hóa, các nhà thầu thi công bề mặt hoàn toàn có thể tối đa hóa hiệu suất của cối phun công nghiệp, đẩy nhanh tiến độ làm sạch và bảo vệ an toàn tuyệt đối cho người lao động.
Sản phẩm tương tự

Vật Tư Phun Bi Phun Cát
Giá: Liên hệ

Vật Tư Phun Bi Phun Cát
Giá: Liên hệ
Vật Tư Phun Bi Phun Cát
Giá: Liên hệ

Vật Tư Phun Bi Phun Cát
Giá: Liên hệ

Vật Tư Phun Bi Phun Cát
Giá: Liên hệ
Vật Tư Phun Bi Phun Cát
Giá: Liên hệ
Vật Tư Phun Bi Phun Cát
Giá: Liên hệ

Vật Tư Phun Bi Phun Cát
Giá: Liên hệ
Vật Tư Phun Bi Phun Cát
Giá: Liên hệ
Vật Tư Phun Bi Phun Cát
Giá: Liên hệ